


Posljednjih godina, točka rasta tradicionalne tehnologije laserske zavarivanja uglavnom se oslanja na proces laserskog zavarivanja u industriji litijumske baterije i industriji za skladištenje energije. Trenutno je količina laserskog ručnog zavarivanja povećava, a tehnologija postaje sve zreliji i stabilniji. Aplikacija za lasersko lemljenje koja se nedavno prekršila u polju laserskog zavarivanja pripada podijeljenoj industriji podijeljenog polja. Iako su polje elektroničkih proizvoda i elektronsko komunikacijsko polje pokazale ukupni trend pada u posljednjih nekoliko godina, tehnološki proboj laserskog lemljenja postigao je trend velike brzine u cjelini.
U usporedbi s tradicionalnom tehnologijom zavarivanja, lasersko lemljenje ima očite prednosti u mnogim poljima. Trenutno uglavnom koristimo laserske načine lemljenja: lasersko prskanje bake, laserska dot lemnica, itd. Lasersko lemljenje za lemljenje Laserski zavarivanje je zavarivanje za zavarivanje za zagrijavanje izvora topline za zagrijavanje laserskog lemljenog zalijevanja. Široko se koristi u automobilskoj elektronici, poluvodičima i mobilnoj industriji potrošača elektronike.
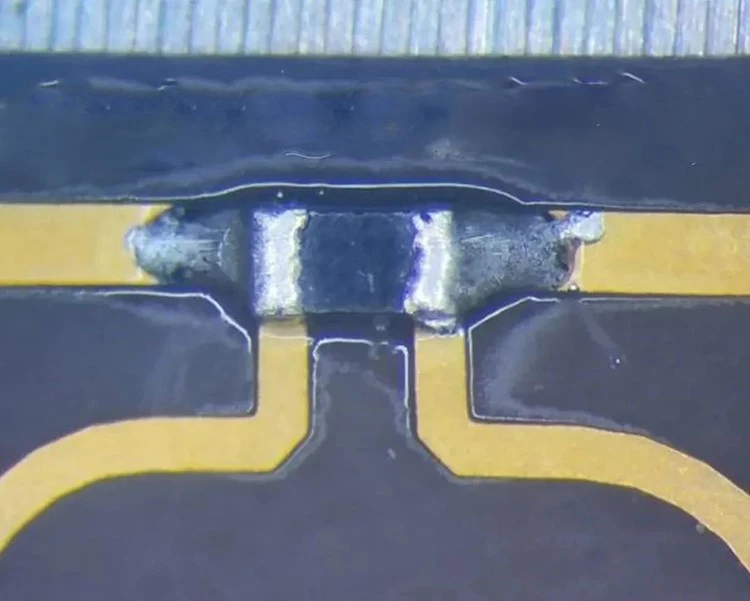
LDS proces, odnosno lasersko direktno formiranje tehnologije je tehnologija koja koristi lasersku tehnologiju za izravno štampane ploče na posebnim plastičnim dijelovima u tri dimenzije. Trenutno se široko koristi u komunikacijama, elektroniku i medicinskoj industriji. Postoji posebna struktura: područja zavarivanja sa obje strane su jedna drugoj, a kondenzatori čipa moraju biti premošteni i zavareni sinkrono na obje strane kruga, odnosno limenke na obje strane kondenzatora mora biti ravnomjerno i podloga se ne smije spaliti.
Budući da je debljina ispisanog premaza samo desetak mikrona, a donja plastika nije otporna na visoke temperature, obično je potrebno koristiti ljepljenje niskog temperature zalijepilo za zavarivanje. Osnovni koraci laserskog lepljenog zavarivanja: Oprema Materijali, Spot Primjena lijepih paste, laserski zavarivanje grijanja. Laserski izvor toplote zagrijava cijeli spoj za lemljenje sa nanošenjem letelica za lemljenje za dovoljno vremena tako da se područje u kojem se rastopljeni limenku treba širiti na merdeni zglob dostići temperaturu da bi se formirala legura.


