


Laseri Co₂ u kombinaciji sa UV solid-state laserima uzimaju električno zavarivanje motora za prodaju na nove visine
Proizvođači električnih vozila su pod sve većim pritiskom za optimizaciju operacija, smanjenje troškova i poboljšati kvalitetu proizvoda . ti napori, posebno na tržištu električnog vozila, posebno osjetljivi na ukupne troškove vlasništva (TCO) i gdje su vozila koja se nalaze gorivo i dalje prevladavaju .
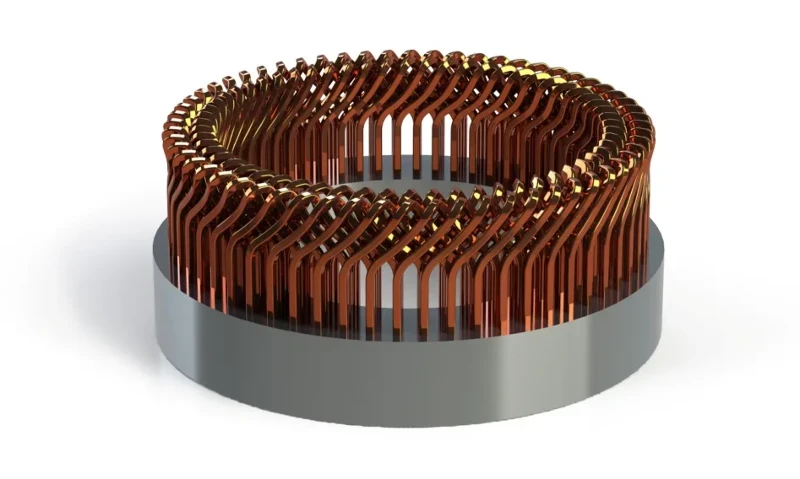
Jedna od ključnih mogućnosti za optimiziranje električnog vozila za proizvodnju električnog vozila je zavarivanje namotaja za kosu, proces koji je kritičan za motoričku metodu i navodeći da bi se povećala neefikasnosti, kao što su neefikasnost površine, a trošenje alata, a proizvodne troškove i utječu na pouzdanost procesa .
Lasersko uklanjanje i čišćenje nudi transformativnu alternativu koja prevladava mehaničku brzinu dok postižemo superiorne rezultate na nižim ukupnim troškovima koji kombinira coverni namotaji za co2 sa ultraljubivim, zavarivanjem za zavarivanje, pokazuju da ova metoda pruža novi, ekonomičan način za proizvođače električnih vozila Postignite viši kvalitete motornih zavarivanja za frizure .
Namote u električnim motorima za vozila obično su od bakrene žice . savijene u obliku "u" (otuda naziv "namotavanje kose", a zatim se postavljaju u sklop susjednih namotaja za kosu i oblikovanje jednog kontinuiranog namotavanja ., neki alternativni dizajni koriste kontinuiranu ravnu žicu koja se formira u a valovita uzorka (naziva se valovitim namotavanjem ili navijanjem u obliku slova S), a zatim umetnute u utore statora prije zavarivanja .
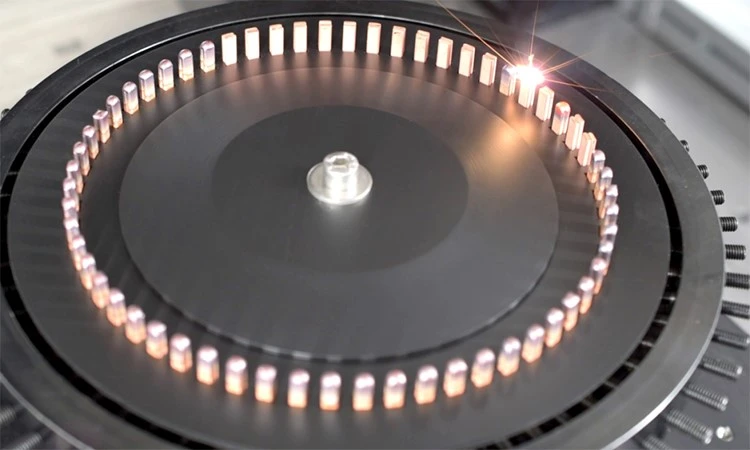
Svi električni motori imaju izolaciju . u motorima za navijanje kose, izolacija treba da bude deblji i jači da bi se prilagodio njihovom kompaktnom dizajnu i visokog napona koji su obično potrebni u električnim vozilima .
Prije zavarivanja, mala količina izolacije mora se ukloniti s oba kraja svake vjetra za kosu . ovo je kritično za osiguravanje visokokvalitetne električne i mehaničke veze .
Tradicionalno, ovaj zadatak je uglavnom postignut mehaničkim metodama, ali postoje i laserski laseri sa infracrvenim korakom (1 μm) koji se mogu obratiti alatom za rezanje da bi se izbacili na ovu metodu da bi se ove metode više godina u velikoj mjeri predstavljale značajne izazove u brzoj proizvodnji električnih vozila.
Na primjer, fizički kontakt potreban za mehaničku skidanje može isjeći sloj bakra iz vijuga za kosu, ostavljajući teksturiranu površinu koja može prouzrokovati da se zavari i konkurentne procese, što dovodi do nedosljednih procesa, i neplaniranih prekida rada, a potencijalni prekidi za zaustavljanje, a potencijalni prekidi za prestanke . ovim se problemima pogoršavaju brzim brzinom procesa, što otežava ispunjavanje proizvodnih potreba velikog obima velike električne proizvodnje električnog vozila .
Laseri se mogu koristiti za širok spektar uklanjanja materijala, uključujući i izolacijsku skidanje . u aplikacijama za uklanjanje izolacije, laserski skidanje pruža sljedeće prednosti:
- Bolji kvalitet zavarivanja: Osigurava čistu površinu za optimalan kvalitet zavarivanja dok u potpunosti uklanja izolaciju bez oštećenja bakrene žice .
- Smanjite vrijeme održavanja i opreme:Ne uklanja se trošenje alata i svaka mogućnost strojno zaglavljenja, osiguravajući neprekidan proizvodni proces .
- Povećati proizvodnu izlaz:Kontinuirano skidanje tijekom hranjenja žice poboljšava efikasnost proizvodnje .
- Povećana konzistencija:Bez trošenja ili kontakta, lasersko obrada je stabilan i ponovljiv proces .
Jasno je da laserska obrada može dovesti do poboljšanja procesa . ali stvarnog je pitanja ", koji je laser najbolji za upotrebu?" Drugim riječima, mnogih mogućih laserskih izvora i implementacija koji bi se mogli koristiti za obavljanje ovog procesa, koji nudi najbolju ravnotežu visokog kvaliteta, velike brzine i niske troškove za aplikacije za proizvodnju motora visokog volumena?
Sa širokim portfeljem industrijskih lasera, koherentan je mogao objektivno istražiti ovu aplikaciju koristeći razne lasere bez ikakve inherentne sklonosti za jednu tehnologiju nad drugim .
U stvari, a ne da je pronašao jedan laser koji je bio izolacija za uklanjanje kose, koherentna je razvila dvostranični postupak za postizanje optimiziranih preglednog karakteristika dostupnog danas na najisplativiji način ispitivanja dvostranog procesa laserskih prebacivanja .
Jednostansko lasersko uklanjanje kompromis je apsorpcije premaza i osnovne apsorpcije bakara . infracrvena talasna dužina od 1 μm, što rezultira stvaranjem toplote i formiranjem u zraku . ovim česticama ometaju laserski snop koji utječe na čistoću dlake Namotavanje i može se ustrošiti u sustav, uzrokujući da se prodora vlaknaste lasere za čišćenje, prodor vlakana ne može u potpunosti ukloniti bakrenu površinu i izlagati hidrogen i ugljik {. ovo kontaminirati bakrenu površinu, koja zauzvrat utječe na naknadnu Kvaliteta zavarivanja .
Koherentno dvostruko laserska zapremina za namotavanje za kosu za kosu u dva koraka uključuje:
Laser srednje energije koristi se za brzo uklanjanje većine izolacijskog sloja . Ova vrsta lasera je dobro prilagođena za uklanjanje ne-metalnog materijala visokog protoka .
Pulsirani laser sa niskim napajanjem nanosekunda koristi se za uklanjanje bilo kojeg izolacijskog ostatka koji postoji čista površina za zavarivanje . lasera od ekspelira na visoko preciznom materijalu, a posebno je učinkovit u uklanjanju raznih materijala, uključujući polimere, druge organske materijale i bakar . i bakar .
Za prvi korak procesa prebacivanja na rasutim slojevima, laser koji je bio idealan izvor . iako se raznovrsni različiti materijali koriste u izolacijskom sloju za navijanje, poliester, poliesterimid, polieter, i razne fluoropolimere, a sve ove materijale snažno apsorbiraju laserski . 6 μm izlazna talasna dužina ., za sve ove materijale, stopa apsorpcije na 10,6 μm veća je od onog koherentnog ostalih dostupnih talasnih talasa CO2, poput 9,4 μm i 10,2 μm i 10,2 μm.
COHERAL-ov laser ima idealne praktične karakteristike . To je potpuno zapečaćeno, pulsirano CO2 laserom sa prosječnom snagom više od 400W, što znači da se može izvršiti visokoto-komprimirati operacije . paket idealnim za integraciju u automatizirana oprema .
Za drugi korak, završni proces čišćenja, koherentno avia lx . je najvažnije, čvrstim laserom, čvrstim, čvrstim stabljikom, podržava operaciju na radu na replikaciji i impulsa i implementacije do 500 ° C.. ovo Omogućuje mu da izvrši visoke precizne ablacije po brzini potrebnim za ovu aplikaciju .
Avia LX 355-30-60 Dizajniran je i za jednostavnu integraciju . i, on integriše koherentni pureuv ™ aktivni laserski motor za čišćenje za izuzetno dug radni i bez održavanja .
Koherentni laboratorij je istraživao mnogo različitih procesa prije nego što su se složili u kombinaciji s dva koraka, razne lasere, a u kombinaciji, uključujući CO2 lasere, i nanosekundi UV laseri, detaljno su analizirani namotani u izoliranim frizurama i nekad su bili najperspektivniji laserski izvori Identificirani, posebni procesni parametri su optimizirani .
Kao dio testiranja, rendgenski fotoelektronski spektroskopija (XPS) korišten je za analizu i kvantificiranjem zagađenih da je u ovoj fazi koherentnog otkrila da je dvostupanjski laserski proces (CO2 laser u kombinaciji sa UV laserom) bio najefikasniji način uklanjanja svih ostataka sa površine bakra prije laserskih zavarivanja .
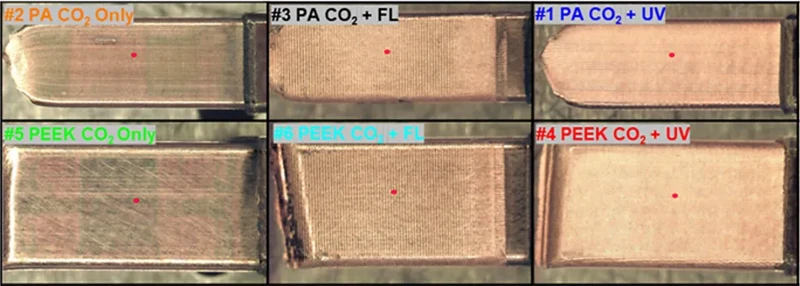
Serija fotografija na slici 3 uspoređuje razne tehnike skidanja, laserima nanosekunde infracrvenim vlaknima i laserima nanosekundi, u gornjem retku fotografija, izolacioni materijal (PA) i u donjem redu, čak i vizuelnom inspekcijom, može se vidjeti u oba slučaja, u oba slučaja kombinacija CO2 laserski i UV laser dali su najbolje rezultate . To je potvrđeno i stvarnim suđenjima za zavarivanje .
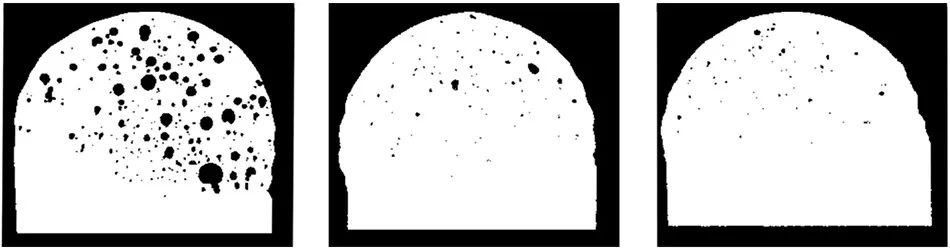
Naravno, najvažnija metrika je kvalitet zavarivanja dobijena nakon proračuna na slici 4. Uklanjanje polimernih ostataka na površinu prije zavarivanja . Poznato je da ostaci polimera sadrže vodik, ugljik i druge organske elemente, a zatim ući u rastopljenog bazena kada se tekuće oblikovaju tijekom zavarivanja i električnih svojstava zavarivanja .


