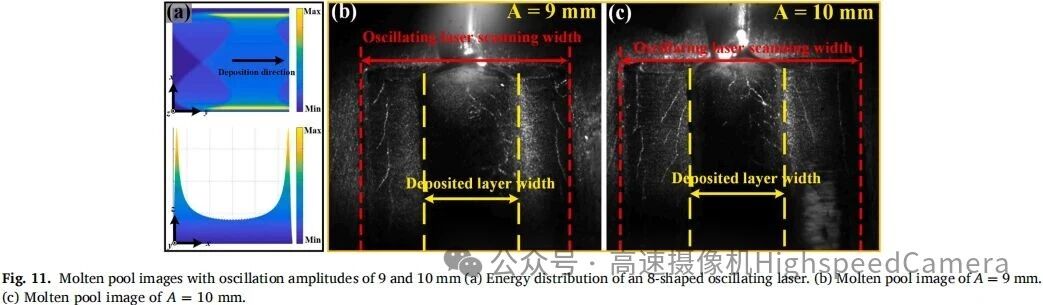
Ova studija je istraživala ponašanje procesa i karakteristike prijelaza punila u leguri aluminija LF-LDED, gdje je oscilirajući laserski izvor topline sa brojkom osam korišćen za uspostavljanje početnog rastopljenog bazena i preciznu kontrolu širine bazena. GTA izvor toplote je korišten za prethodno-otopljenje vrha žice od legure aluminijuma, proizvodeći tečni metal koji se može stabilno ubacivati u rastopljeni bazen. Efekti razmaka između izvora topline-konfiguracije udaljenosti između lasera i žice, GTA struje, amplitude oscilacije i brzine uvlačenja žice na ponašanje procesa-se otkrivaju i raspravljaju. Glavni zaključci su sljedeći.
【1】The spacing of the heat source is a key parameter for achieving stable LF-LDED deposition. If the heat source spacing is too large (>5 mm), to će rezultirati dužim prijelaznim vremenom za tečnu aluminijsku leguru da stigne do rastopljenog bazena, uzrokujući da sloj taloženja formira izbočine. Međutim, promjene u udaljenosti između lasera i žice imaju relativno mali utjecaj na stabilnost procesa taloženja.
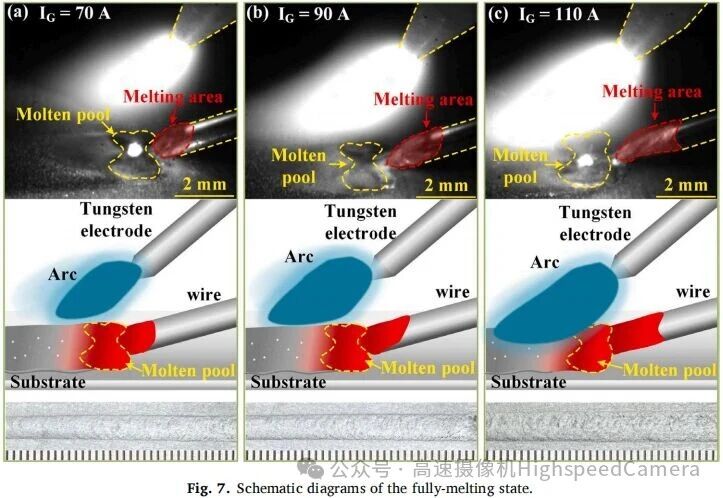
【2】The LF-LDED process has two modes: liquid bridge transition mode and droplet transition mode. The state of wire melting can be divided into semi-melted and fully melted states. When the current is low (I = 30-70A), the wire is in a semi-melted state. The upper part of the wire tip melts into liquid metal while the lower part remains solid, providing stable guidance for the liquid metal and forming a liquid bridge transition. When the current is high (>90A), žica je potpuno otopljena, a vrh je potpuno otopljen, formirajući prijelaz kapljice.
【3】U LF-LDED sistemu, strategija kontrole geometrijskih karakteristika sloja taloženja može koordinirati amplitudu zamaha i brzinu dodavanja žice, postižući preciznu nezavisnu kontrolu širine sloja i visine sloja.
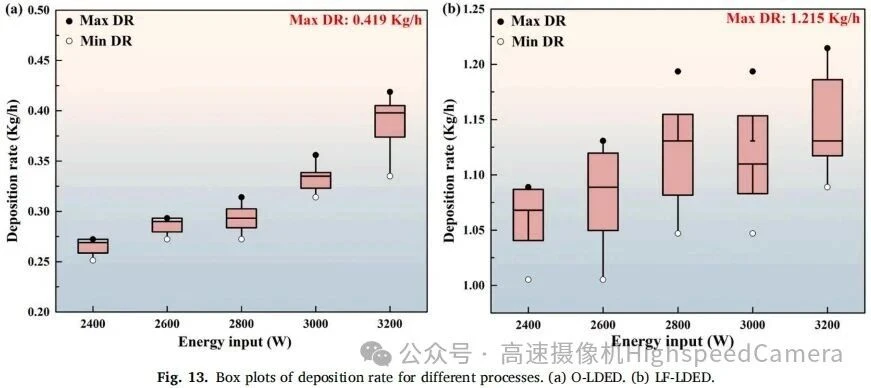
【4】Maksimalna brzina taloženja LF-LDED je 1,215 kg/h, što je 2,9 puta više od O-LDED. U poređenju sa tradicionalnim LDED-baziranim na žici, LF-LDED može značajno poboljšati efikasnost lasera, postižući visoku{8}}efikasnost i visok-kvalitetni taloženje. Međutim, stopa taloženja LF-LDED i dalje zaostaje za WAAM-om.
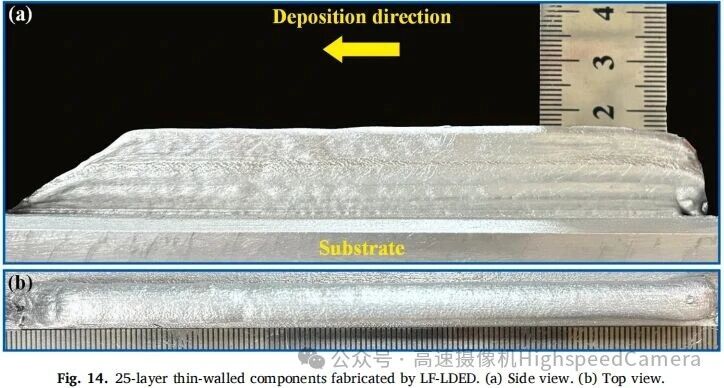
【5】LF-LDED može postići višeslojno- taloženje aluminijskih legura, pokazujući veliki potencijal u brzoj proizvodnji komponenti od legure aluminija. Međutim, kako se broj deponiranih slojeva povećava, u komponentama se pojavljuju defekti kao što su smanjena visina sloja i kolaps repa, što ukazuje da je višeslojnom procesu taloženja ove metode potrebna dalja optimizacija.